文書化されていない品質管理プロセスは、高いスクラップ率と高額な製品リコールを通じて製造利益を積極的に減少させています。. 生産ラインの最後で主観的な目視チェックに依存すると、小さな成形のずれが広範囲にわたる容器の故障に発展する可能性があります。.
この分析は、欠陥を早期に排除するために必要な正確な検査フレームワークを分析します。. 統計的プロセス管理手法を評価します, 特定の 10 に 20 N クロージャフォースターゲット, 厳格な化学物質の移行制限により、生産の標準化と収益の保護が可能になります。.
ブリキ箱製造において品質管理が重要な理由
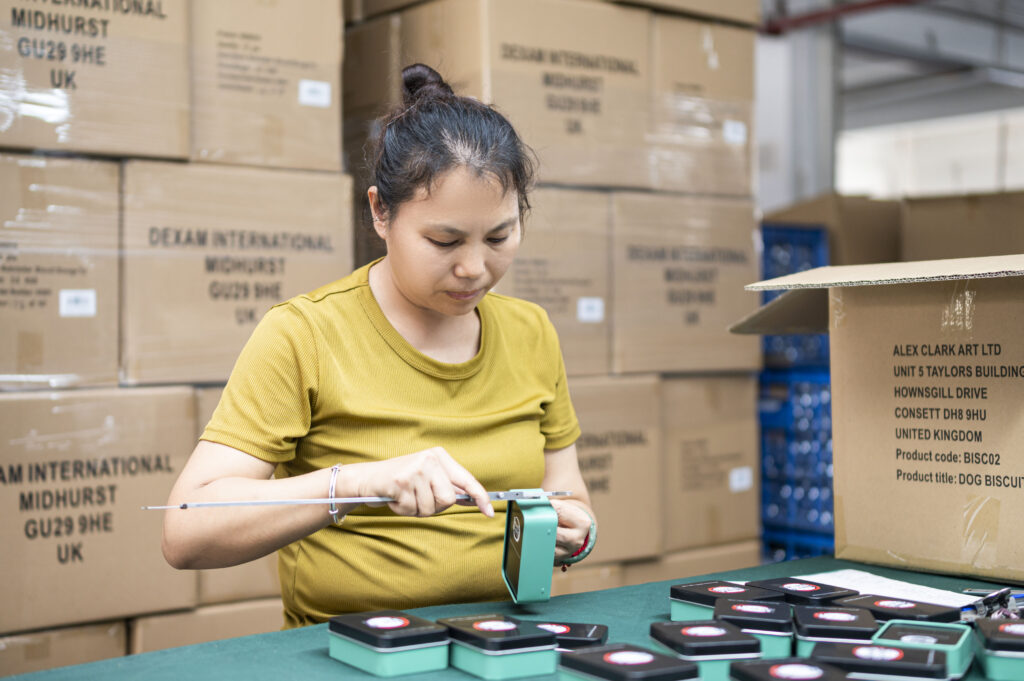
錫製造における効果的な品質管理により、製品の安全性と構造的完全性が保証されると同時に、コストのかかるやり直しが不要になり、ブランドの評判が保護されます。.
製品の完全性と消費者の安全の保護
ブリキの箱はデリケートな製品の主な防御として機能します. 品質チームは厳格なプロセス管理を適用し、物理的ストレスや環境への曝露下でもこれらのコンテナが確実に機能することを保証します。.
- 気密性と耐薬品性: 厳格な物理化学チェックにより内容物の安定性が維持され、腐敗や汚染が積極的に防止されます。.
- 材料のコンプライアンス: 検査官はブリキの組成を検証し、無毒のコーティングをテストして、食品との接触および化学物質の厳格な安全規制への準拠を保証します。.
- 構造的耐久性: 耐衝撃性および耐座屈性テストにより、コンテナが充填ラインに耐えることが確認されています, 輸送時の衝撃, 失敗なく長期保存可能.
- 腐食防止: シール完全性テストにより湿気の侵入をブロック, 加速腐食チェックにより錆の形成を防止し、製品の保存寿命を維持します。.
製造コストを管理し、ブランド価値を守る
機能安全を超えて, 規律ある品質フレームワークは利益率に直接影響します. パッケージはブランドを物理的に表現するものとして機能します, 市場の成功には視覚的および構造的な一貫性が重要です.
- コスト管理: 材料の欠陥を早期に発見し、無駄を最小限に抑える. これによりスクラップが削減されます, 手戻りをなくす, 収益を枯渇させる高額な製品リコールを防ぎます.
- 卓越した美的感覚: 目視検査により表面の傷を排除し、高い美観基準を維持します, ずれたプリント, 消費者の認識を損なう初期の錆び斑点.
- 監査の準備状況: 品質プロトコルを厳格に順守することで、サプライヤーは必須の業界認証を確保し、厳しいバイヤー監査に合格することができます。.
- 市場競争力: 一貫性のある, 欠陥のないパッケージにより、長期的なブランドロイヤルティを強化しながら、顧客の返品と保証請求を削減します.
ブリキ箱製造の重要な検査ポイント
材料全体にわたる厳格な検査プロトコル, 構造, 致命的な故障を防ぐパッケージング, 規制遵守を確実にする, 工場現場から小売店の棚までブランドの評判を守ります.
| 検査段階 | ターゲットチェック | 品質目標 |
|---|---|---|
| 材料 & 構造 | 厚さ, 防錆性, 縫い目, 寸法 | スタッカビリティとベースの完全性を保証 |
| ビジュアル & 機能的 | プリント登録, リークテスト, コーティングの完全性 | 美的一貫性と製品の安全性を検証する |
| 最終パックアウト | バーコード, カートン数, パレットのラベル付け | 安全な輸送とロットのトレーサビリティを確保 |
材料および構造の品質管理
信頼できるブリキ箱の基礎は、原材料と機械成形にあります。. 私たちは、スタンピングや印刷が行われる前に、入荷した金属を監査することから始めます。. 材料がプレスラインに入ると, 検査官は、圧力と熱の下で金属がどのように挙動するかに重点を置いています。. ここに構造的な弱点があると、コンテナ全体が危険にさらされます。.
- ブリキ小切手の入荷: オペレーターが原料グレードを確認, 防錆性の確認, デジタルマイクロメーターを使用して金属の厚さを測定し、指定された公差に厳密に一致していることを確認します.
- 成形品質: 深絞りおよびスタンピングの段階を評価して、物理的な歪みを検出します。, 反る, または高応力の曲げやコーナーでの微小亀裂.
- 縫い目と溶接の職人技: 検査官はサイドシームとダブルシームを検査し、幅が均一で溶接が対称であるかどうかを確認します。. 鋭いエッジを示すユニットは拒否されます, 気孔率, またはバーンスルー.
- 重要な寸法: 技術者が長さを測定する, 幅, 身長, コーナー半径, そして壁の厚さ. これらの正確な寸法を実現することで、パレット化中の蓋の適切な取り付けと信頼性の高い積み重ね性が保証されます。.
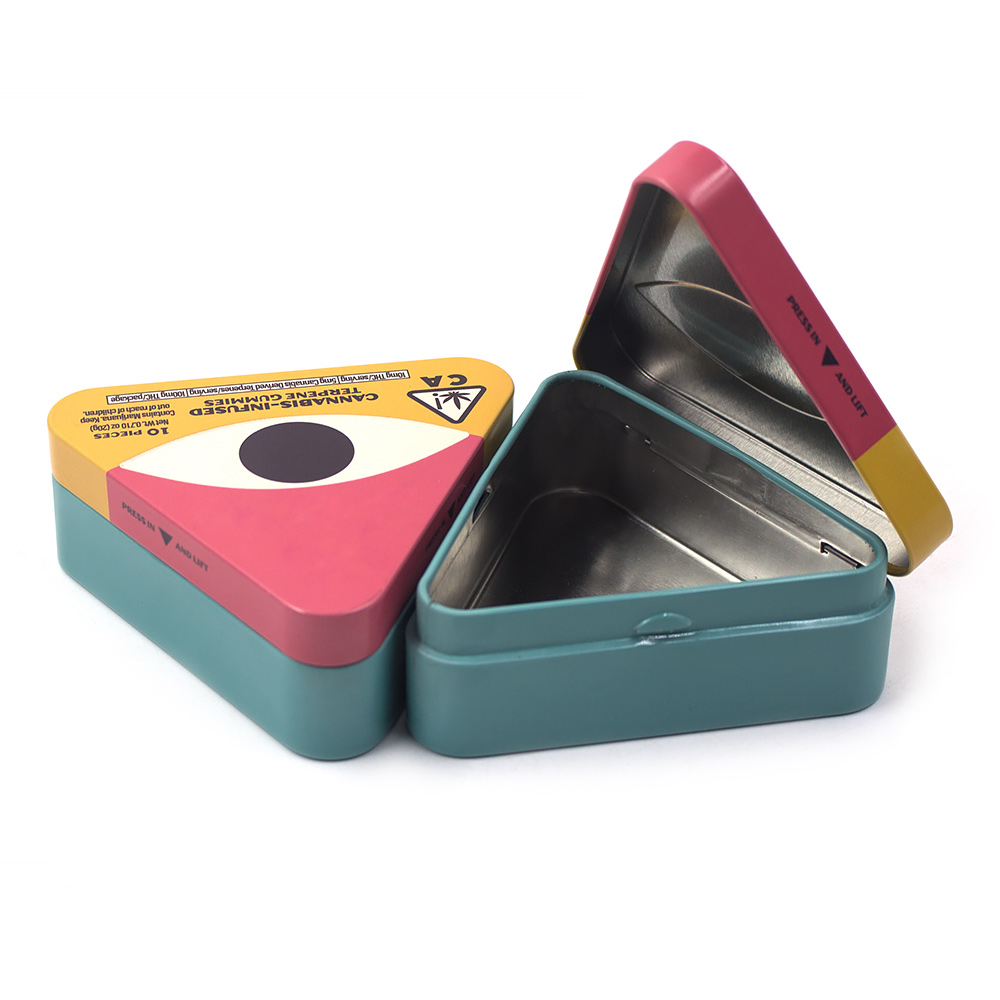
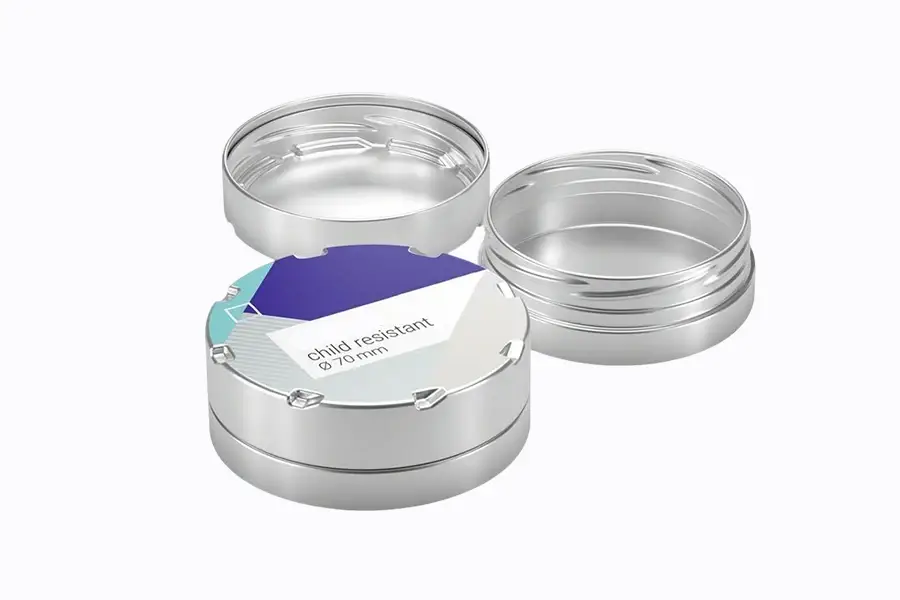
- 蓋とヒンジのフィット感: 蓋の座り具合を確認します, ヒンジの安定性, そして開閉機構. クロージャーはしっかりと係合し、スムーズな開閉を実現する必要があります。, エンドユーザーにとって安全なエクスペリエンス.
ビジュアル, 機能的, および梱包チェック
構造監査に合格した後, ブリキの箱は美しさと機能性の検証に移ります. 構造的に健全な容器は、ブランド表示が貧弱に見えたり、内部コーティングが製品を露出させたりする場合、市場テストに合格しません。. この最終段階では、物理的ストレス テストと厳密な視覚的グレーディングを組み合わせて、製品の出荷を許可します。.
- 印刷物とアートワークの位置合わせ: 印刷前のアートワークを検証します, 承認されたプルーフと色を照合する, グラフィック要素の汚れや欠落を防ぐためにレジストレーションの位置合わせをチェックします.
- 内部コーティングの完全性: 技術者は内側のラッカーの防錆性と厳格な食品グレードへの準拠をテストします。. 表面にピンホールや露出した金属がないか特に検査します。.
- 機能性能: 生産ラインでの物理的負荷試験を実施しています, 水漏れ検査も含めて, 10-度の傾斜安定性チェック, および落下衝撃耐性プロトコル.
- ラベル表示とトレーサビリティ: オペレーターはバーコードをスキャンし、ラベルの精度を確認します. これにより、ブランドのプレゼンテーションが正しいことが確認されます, 製品の安全性に関する警告, 適切なロットトレーサビリティ.
- 最終梱包監査: コンテナを積み込む前に, 外箱の完全性をチェックします, 箱ごとの正確な缶数, 適切な内部保護装置, 正確なパレットラベル付け.
世界的ブランド向けのプレミアムカスタム錫パッケージ
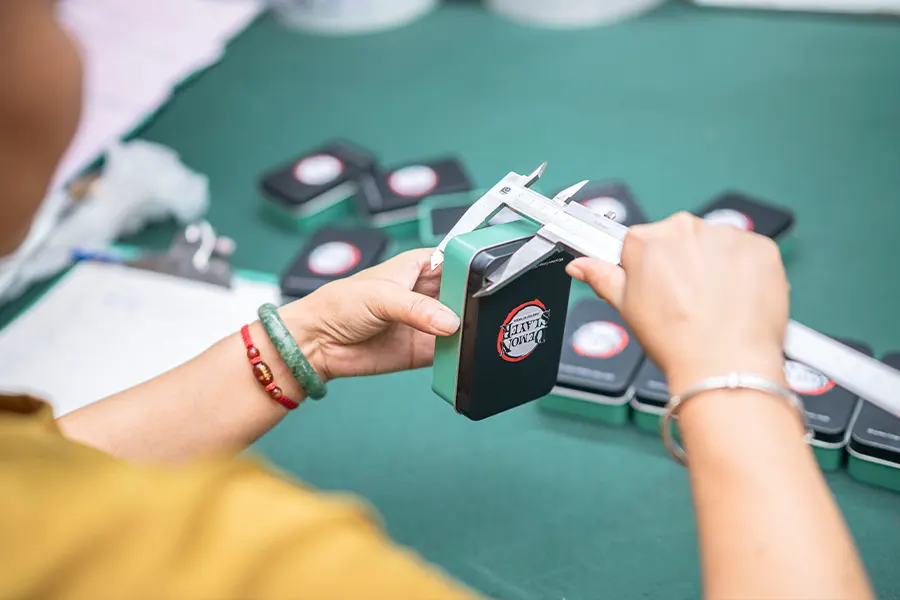
ブリキ箱の品質の試験基準
標準化されたテストにより、金属パッケージが厳格な構造を満たしていることが保証されます, 食品に安全な, コストのかかる大量生産の失敗を防ぐための美的要件.
材料および構造の完全性試験
品質管理チームは、金属容器が充填作業に耐えられることを確認するために厳格な物理テストを実施します。, 倉庫の積み重ね, 失敗なく輸送. エンジニアは、大量生産を開始する前に、精密な計測機器を使用して厳密なベースラインを確立し、構造の完全性を確保します.
- 厚さの均一性: 技術者がデジタルマイクロメーターでゲージを測定, ばらつきを±0.01mm以内に抑えてベースの安定性を確保.
- 金属の硬度: DR8 ブリキのターゲット 52 ~ 65 HR30T をロックウェル スケールで評価し、取り扱い中の絞り性と耐へこみ性を検証します。.
- 継ぎ目の完全性: 空気圧と水槽の漏れテストにより縫い目の気密性を検証, ゼロ圧力降下を必要とする 0.5 kPaで 30 kPa ベースライン.
- 負荷制限: 落下試験と圧縮試験は典型的な物流環境をシミュレートし、パレットの垂直荷重下での継ぎ目や壁の構造的限界を確認します。.
- 閉鎖力: 摩擦嵌めによる蓋の取り外しテストでは、10 ~ 20 N の力の範囲を対象としたデジタル フォース ゲージを利用して、安全な閉鎖と消費者のスムーズな操作のバランスをとります。.
コーティング, 化学薬品, および食品との接触に関するコンプライアンス
内容物を汚染から保護するには、すべての内部ラッカーと外部仕上げを積極的に監視する必要があります. 工場は、すべての生産バッチが国際的な安全義務を満たしていることを証明するために、制御された照明の下での化学分析と目視検査に依存しています。.
- 移行の制限: 米国FDAとの厳密な連携 21 CFRとEU 10/2011 内部ポリマーコーティングが安全基準を満たしていることを保証する義務, 全体的な移行制限を含む 10 mg/dm².
- 漆の密着性: 乾燥塗膜の重量測定テストにより、内装ラッカーの重量が以下の範囲に収まることが確認されています。 4.5 そして 8.0 g/㎡, クロスカット接着チェックにより剥離が制限されます。 5% 以下.
- 衛生耐性: 生産施設は上記のゼロ粒子許容値を強制します 0.5 500 ルクスの照明下で mm を達成し、厳しい衛生上の期待に応えます.
- 印刷品質: 外装印刷規格では、ΔE 以内の色精度が必要です。 1.5 および以下の登録偏差 0.25 mm(ブリキ板上のダイレクトオフセットリソグラフィーの場合).
- 耐薬品性: 研究所のテストにより、インクとワニスが REACH 重金属制限に準拠していることが保証されます, 安全な使用済みリサイクルの流れをサポート.
錫製造における品質管理ツールの使用方法
原材料のキャリパーからプロセス安定性のための SPC チャートに至るまで、各段階で適切な品質管理ツールを使用することで、缶包装が厳格な安全性と構造基準を確実に満たすようになります。.
製造中の物理検査ツールの適用
物理的検査は、材料および成形欠陥に対する最前線の防御を形成します. 工場チームは、製造プロセスのあらゆる段階で特定の機器を使用して、物理的な逸脱を早期に発見します。.
- 入荷資材: オペレーターは、生のブリキ板とクロージャにノギスと分光計を使用して、正確な合金グレードと板厚を検証します。.
- 最初の記事のセットアップ: 品質チームは、フル稼働を開始する前に、マイクロメーターと高さゲージを使用して初期検査を実施し、機械と金型のアライメントが正しいことを確認します。.
- 縫い目と留め具の完全性: 圧力および真空リークテスターは二重の継ぎ目と蓋をチェックし、気密性の損失などの重大な故障を防ぎます。.
- コーティングの検証: 特殊な厚さゲージとクロスカット接着テストにより、保護ラッカーが正しく接着されていることを確認し、早期の腐食や剥離を防ぎます。.
統計的制御と根本原因分析の使用
物理的なツールが即座に欠陥を検出します, しかし、統計的手法は長期的なプロセスの健全性を追跡します. 工場管理者はデータがスクラップになる前にドリフトを特定する必要がある.
- 統計的プロセス制御 (SPC): 管理図はシフト全体での寸法の安定性と縫い目の品質を追跡します, 微妙な工具の摩耗や熱ドリフトを検出.
- 欠陥の優先順位付け: チェックシートに欠陥数を記録, パレート図はそれらをランク付けして、どの製造上の問題に早急なリソースが必要かを示します。.
- 根本原因の分析: コーティングや印刷の失敗が繰り返し発生する場合, チームは因果関係図を適用し、 5 根本的なソースを見つけて修正するための Whys メソッド.
- 最終バッチリリース: 検査官は許容品質限界を使用します (AQL) 完全な手動検査のボトルネックを発生させずに、最終リリース時に厳密な一貫性を維持するためのサンプリング プロトコル.
品質管理を通じて一貫性を向上させる方法
一貫した品質管理により、測定可能な基準を強制することで主観的な推測を排除します, プロセスフローの標準化, リアルタイムのメトリクスを追跡して、欠陥が発生する前に防止します。.
プロセスを標準化し、重要な管理ポイントをマッピングする
一貫性は工場現場から曖昧さを取り除くことから始まります. 広い期待を難しいものに変えるには、構造化されたアプローチが必要です, 生産のあらゆる段階で検証可能なデータポイント.
- 標準の定義: 顧客と規制の要件を測定可能な仕様に変換して、明確な品質基準を定義します.
- SOPを書く: 詳細な標準操作手順を文書化する (SOP) 段階的な手順の概要を示します, 入力, ツール, と合格基準.
- フローをマッピングする: 完全な生産またはサービス フローをマッピングしてインターフェイスを視覚化し、欠陥が発生する高リスクのステップを特定します。.
- チェックポイントの設定: 品質にとって重要な要素を特定する (CTQ) 特性を確認し、定義された測定方法とサンプリング周波数を使用して特定のチェックポイントを設定します.
- 主観を排除する: 視覚的な例を含むマスター チェックリスト テンプレートを開発し、主観的な決定を減らすためにチェックポイントで写真による証拠を要求します.
堅牢な測定および監視システムを実装する
測定しないものはコントロールできない. 信頼性の高い製造オペレーションは、プロセスの逸脱を早期に発見するためのリアルタイムのデータ収集と継続的な監査に依存しています。.
- SPCの適用: 統計的プロセス制御の適用 (SPC) 管理図を使用して重要な変数を追跡し、欠陥が発生する前に傾向を特定する.
- データの一元化: 品質データの収集を統合デジタル システムに一元化し、不良率などのリアルタイムの指標を監視します, 初回通過利回り, 手戻りの原因.
- KPIの見直し: 定期的に品質レビューを実施して重要業績評価指標を分析する (KPI) シフトや場所全体でパフォーマンスを比較します.
- 監査プロセス: SOP遵守を検証するための内部監査とランダムな再検査をスケジュールする, 機器の校正を検証する, 検査官のバイアスを検出する.
- 根本原因を修正する: 根本原因分析を使用してエラーの傾向を体系的に追跡する, プロセスの改善を検証したら、標準ワークフローを更新します.
品質重視のブリキ箱メーカーの選び方
価格のみに基づいてサプライヤーを選ぶのはやめましょう. 品質重視のメーカーは自社の生産ラインを管理, 厳格なコンプライアンス記録を維持します, あらゆる段階での文書化されたテストを通じて一貫性を証明します.
工場の能力と資格情報
実際に製品を製造するサプライヤーが必要です, メッセージを渡す仲介者ではない. 工場の中核機能を評価することで、実際のメーカーを商社から分離し、特定の業務上の要求に確実に対応できるようにします。.
- 生産ラインの所有権: フォーミングを直接所有していることを確認します, 印刷, 組み立て, および内部品質管理施設.
- コンプライアンス認証: ビジネスライセンスを確認し、ISO などの認証を照合します。 9001, FDA, または BRC/IOP を特定のエンドマーケット規制に準拠.
- 容量調整: 最低注文数量と一致する (Moq) 立ち上げ戦略と予想される標準リードタイムに応じた生産のスケーラビリティ.
- 輸出経験: 税関書類を合理化するためにサプライヤーに直接の輸出履歴があることを確認する, ロジスティクス, パレット梱包パフォーマンス.
品質管理システムと生産テスト
信頼できるメーカーは、箱が梱包されるまで待って欠陥がないかチェックしません. 原材料が施設に入った瞬間から最終シールに至るまで厳格な品質管理を実施しています。.
- 検査記録: 入荷する原材料を網羅する文書化された記録を要求する, 工程内成形チェック, そして完成品の評価.
- 原材料仕様: ブリキの厚さが次の範囲内にあることを確認します。 0.23 そして 0.30 荷重下での構造耐久性を保証する mm.
- 試作サンプル: 寸法精度をテストするための物理サンプルを承認する, 蓋フィットクロージャ, 印刷色の一貫性, 量産開始前の縫い目の完全性.
- 安全に関する文書: 食品やサプリメントを包装する予定がある場合は、特定の食品と接触するコンプライアンス文書と移行試験の結果をリクエストしてください。.
よくある質問
錫製造において品質管理が重要な理由?
品質管理で食品の安全性を確保, 規制遵守, そして製品の完全性. 化学物質の移行を防ぎます, 微生物汚染, 鋭利なバリなどの物理的危険性. 強力な品質管理の実践により、ブランドの評判が保護され、スクラップとやり直しを最小限に抑えて単価が削減されます。.
ブリキ箱の主な試験基準は何ですか?
試験により材料の完全性を標準化する, クロージャーパフォーマンス, 食品と接触する場合の安全性, と印刷品質. 一般的な要件により、ブリキのゲージばらつきは ±0.01 mm 以内に抑えられます, 目標フリクションフィット蓋取り外し力 10 そして 20 N, 全体的な化学物質の移動を制限し、 10 EU の下での mg/dm² 10/2011. 生産チームも印刷色の精度を ΔE ≤ に維持します。 1.5 承認された証拠と比較して.
工場はどのようにして一般的な錫の欠陥を防いでいるのか?
工場は材料の品質を管理することで不良品を防止します, プロセス設定, および環境条件. 梱包中, チームはブリキの表面の清浄度を確保し、腐食を防ぐために正確な保護コーティングを塗布します。. 電子部品用, メーカーは、錫ウィスカの成長を抑えるために、つや消し錫仕上げを選択し、めっき浴の化学薬品を制御しています。. 自動光学検査で表面の傷をキャッチ, 不足している缶, または早期の縫い目の不良.
金属製の箱を検査する際、検査官は具体的にどのような手順を実行しますか?
到着した資材を検査員が評価します, ライン上での成形と溶接を監視, 完成したボックスをテストします. 生のブリキの厚さと表面品質が適切であるかどうかをチェックします。. 組み立て中, 漏れを防ぐために二重縫い目の完全性を検証します. 最終テストには、ASTM D4169 に基づく落下および圧縮チェックが含まれ、輸送上の危険をシミュレートします。, 輸送中に内容物を保護するための梱包を確保する.
最終的な考え
一方、低価格のサプライヤーは、より低い前払い価格を提供する場合があります。, 厳格な統計的プロセス管理を実施するメーカーと提携することが、ブランドを守る唯一の方法です. これらの重要な検査チェックポイントを無視すると、高額な費用がかかる製品リコールの危険にさらされます。, 構造的欠陥, 小売関係の悪化. 真の収益性は一貫性から生まれる, 製品とマージンを積極的に保護する欠陥のない金属パッケージ.
パッケージの品質を推測するのはやめて、具体的な証拠で検証しましょう. 構造の完全性をテストするには、量産前サンプルをリクエストすることをお勧めします。, 蓋のフィット感, 調整を直接印刷します. OEM仕様を確定し、信頼できる製造パートナーを確保するには、今すぐ当社の製造チームにお問い合わせください。.